Opublikowano: 17 lipca 2026 r.
Ostatnia aktualizacja: 17 lipca 2026 r.
Czas czytania: 10 minut
Autor: Jace Liu
Czym jest pasta lutownicza i dlaczego ma ona znaczenie w produkcji SMT
Jeśli kiedykolwiek zastanawiałeś się, czym jest pasta lutownicza i dlaczego pojawia się w każdej rozmowie na temat fabryk elektroniki, nie jesteś sam. Weź dowolny smartfon, komputer pokładowy samochodu lub system sterowania samolotu i otwórz go. W środku znajdziesz zieloną płytkę drukowaną pokrytą setkami maleńkich srebrnych kropek. Te kropki to pasta lutownicza, która spaja całe urządzenie.
Pasta lutownicza to lepka mieszanka drobnego proszku metalowego i topnika, którą nanosi się na pola lutownicze płytki drukowanej przed umieszczeniem elementów i podgrzaniem. Gdy płytka przechodzi przez piec rozpływowy, pasta topi się i tworzy trwałe połączenia elektryczne i mechaniczne. Bez niej elementy SMD nie miałyby się do czego podłączyć.
Jest jednak pewien problem. Prawidłowe nałożenie pasty lutowniczej jest trudniejsze, niż mogłoby się wydawać. Współczesne płytki o dużej gęstości są wyposażone w układy BGA, obudowy QFN i mikroprocesory, których wyprowadzenia są oddalone od siebie o zaledwie ułamki milimetra. Wystarczy jeden nieudany nadruk, a pojawią się mostki, efekt „tombstoningu” lub słabe połączenia, które ulegną awarii podczas eksploatacji.
Dla kierowników produkcji i zespołów ds. zaopatrzenia pasta lutownicza stosowana w elektronice ma bezpośredni wpływ na wskaźnik wydajności fabryki oraz koszty ponownej obróbki. Zastosowanie odpowiedniej pasty lutowniczej do elementów PCB w połączeniu z zoptymalizowaną krzywą temperatury lutowania reflow pozwala znacznie ograniczyć liczbę wad, zwiększyć niezawodność produktów, a jednocześnie spełnić wymagania dyrektywy RoHS dotyczące eliminacji ołowiu.
W niniejszym przewodniku omówimy skład pasty lutowniczej, sposoby doboru odpowiedniego rodzaju pasty do danego zastosowania, typowe wady, których należy unikać, oraz zasady przechowywania zapewniające płynne działanie linii produkcyjnej.
Autor: Jace Liu. Jace Liu posiada ponad 12-letnie praktyczne doświadczenie w zakresie inżynierii procesów SMT oraz produkcji elektronicznej. Współpracował z czołowymi dostawcami elektroniki do smartfonów i motoryzacji w całej Azji. Specjalizuje się w optymalizacji procesów nanoszenia pasty lutowniczej, ograniczaniu wad montażowych oraz wdrażaniu strategii zapewniających zgodność z normami bezołowiowymi na liniach produkcyjnych o dużej wydajności.
Doświadczenie autora
Autor: Jace Liu. [Przed publikacją należy wstawić zweryfikowaną notkę biograficzną autora: należy uwzględnić stanowisko, doświadczenie w zakresie SMT/produkcji elektroniki oraz odpowiednią praktyczną wiedzę z zakresu pasty lutowniczej, lutowania reflow lub montażu płytek drukowanych.]
Jak działa pasta lutownicza w montażu SMT
Ten Linia montażowa SMT To przebiega błyskawicznie. W jednej chwili pusta płytka drukowana jest jeszcze całkowicie pusta, a już kilka sekund później pojawiają się na niej setki maleńkich wypukłości, gotowych do zamocowania elementów. Oto, jak to właściwie działa.
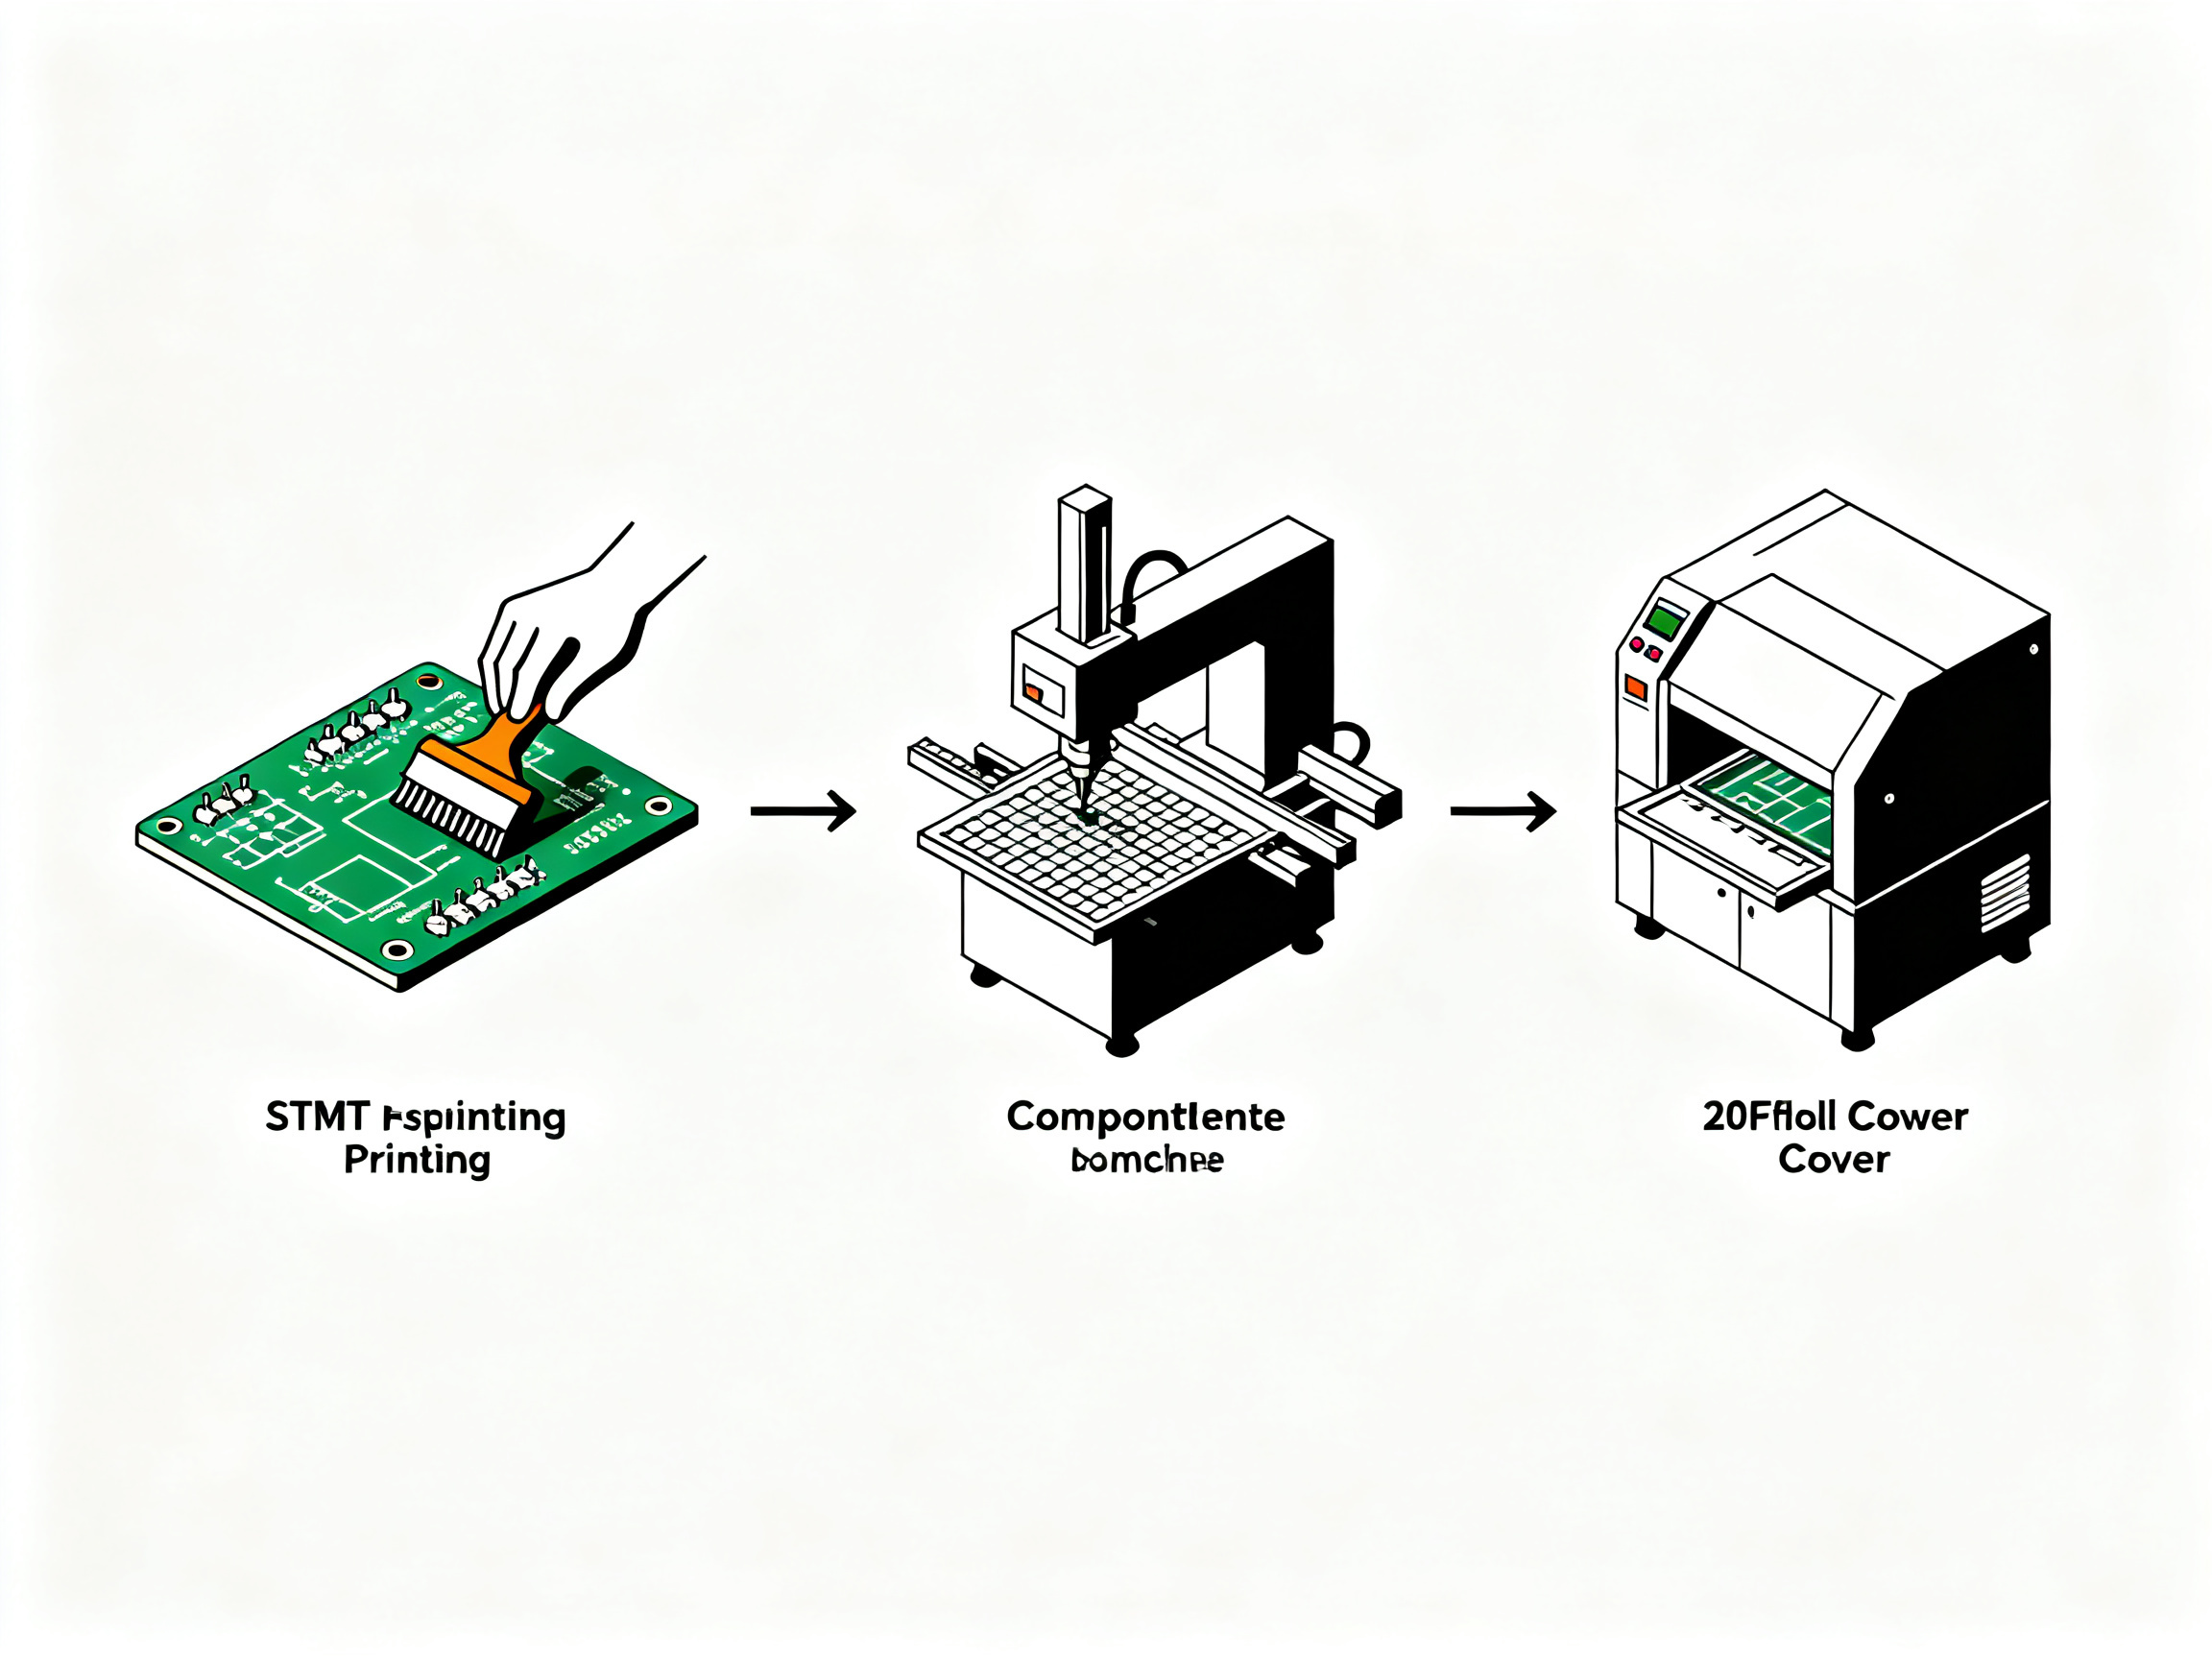
Najpierw wykonuje się nadruk szablonowy. Na płytce drukowanej umieszcza się wycinaną laserowo szablon z otworami odpowiadającymi położeniu poszczególnych pól lutowniczych. Rakiel przesuwa się po szablonie, wtłaczając pastę lutowniczą przez te otwory na płytkę. Ilość pasty na każdym połączeniu jest dokładnie taka, jaka powinna być. Zbyt duża ilość pasty powoduje powstanie mostków lutowniczych. Zbyt mała – niedostateczną ilość lutu.
Następnym etapem jest rozmieszczenie elementów. Maszyny typu „pick-and-place” chwytają elementy SMD i umieszczają je na świeżo nałożonych warstwach pasty. Pasta jest wystarczająco lepka, by tymczasowo utrzymać wszystkie elementy na miejscu. Z naszego doświadczenia w prowadzeniu linii produkcyjnych o dużej wydajności wynika, że dokładność montażu ma większe znaczenie, niż większość osób sądzi. Nawet przesunięcie o 0,1 mm może powodować problemy w przypadku elementów o małym rozstawie.
Wtedy piec do ponownego topienia przejmuje najtrudniejsze zadanie. Gdy ciepło oddziałuje na zespół, następują kolejno trzy procesy. Po pierwsze, topnik ulega aktywacji i usuwa tlenki z powierzchni metalowych. Po drugie, cząsteczki lutu topią się i łączą. Po trzecie, stopiony lut zwilża wyprowadzenia elementów i pola lutownicze na płytce drukowanej, tworząc podczas stygnięcia wiązanie międzymetaliczne.
Cały proces przekształcania pasty w stałe połączenie przebiega w ciągu kilku minut wewnątrz pieca do ponownego topienia.
| Etap procesu | Ryzyko w przypadku błędu |
|————–|——————-|
| Druk szablonowy | Mostki, niewystarczająca ilość lutu |
| Rozmieszczenie elementów | Efekt „tombstoning”, przesunięcie elementów |
| Lutowanie reflow | Złącza zimne, pęcherzyki, brak zwilżania |
W zautomatyzowanej produkcji najważniejsza jest spójność. Objętość pasty, projekt otworów szablonu, dokładność umieszczania oraz profil ponownego topienia muszą ze sobą współgrać. Wystarczy, że jeden element zawiedzie, a wady pojawią się na całej linii produkcyjnej. Dlatego producenci inwestujący w sprzęt SMT, taki jak bezołowiowe piece do ponownego topienia firmy Shenzhen Chuxin Electronic Equipment Co., Ltd., skupiają się na uzyskaniu cały proces dopracowany do perfekcji razem, a nie poprzez optymalizację poszczególnych etapów w oderwaniu od siebie.
Zdarzało nam się widzieć linie produkcyjne, na których każda maszyna działa prawidłowo osobno, ale ich połączenie powoduje problemy. Rozwiązaniem jest zazwyczaj dostosowanie specyfikacji pasty lutowniczej do możliwości sprzętu i odwrotnie.
Skład pasty lutowniczej: proszek metalowy, topnik i dodatki
Pomyśl o paście lutowniczej jak o przepisie kulinarnym. Każdy składnik pełni określoną funkcję, a odpowiednie dobranie proporcji decyduje o tym, czy linia montażowa będzie działać bez zarzutu, czy też zamieni się w koszmar pełen wad.
Proszek metalowy stanowią około 85–90% masy pasty. Te maleńkie kuliste cząstki, zazwyczaj stopy na bazie cyny, to właśnie one tworzą połączenie po stopieniu. Bezołowiowe rozwiązania, takie jak SAC305 (Sn96,5/Ag3,0/Cu0,5), stały się standardem branżowym w 2026 r., ponieważ spełniają wymagania dyrektywy RoHS, zapewniając jednocześnie odpowiednią niezawodność. Temperatura topnienia wynosi około 217–220 °C, co dobrze współgra z większością profili lutowania rozpływowego.
Pojazd z napędem magnetycznym jest nośnikiem, który spaja wszystkie składniki. Usuwa tlenki z powierzchni metalowych podczas lutowania rozpływowego i zapewnia przyczepność, która utrzymuje elementy na miejscu przed lutowaniem. W składzie topnika znajdują się aktywatory, które odpowiadają za intensywne czyszczenie, rozpuszczalniki regulujące lepkość, środki tiksotropowe nadające paście konsystencję zapobiegającą spływaniu oraz niewielkie ilości stabilizatorów zapewniających stałą jakość produktu przez długi czas.
| Element | Funkcja | Wpływ na proces | Czynniki, które należy wziąć pod uwagę przy wyborze |
|———–|———-|——————-|————————–|
| Proszek metalowy | Tworzy połączenie lutowane | Decyduje o wytrzymałości i niezawodności | Rodzaj stopu, wielkość cząstek |
| Pojazd Flux | Nośnik, czyszczenie | Regulacja lepkości, przyczepności | Poziom aktywności, rodzaj pozostałości |
| Aktywatory | Usuwają tlenki | Ułatwiają zwilżanie | Niezbędne w przypadku procesów bezołowiowych |
| Rozpuszczalniki | Regulują lepkość | Drukowalność | Odparowują podczas ponownego topienia |
| Środki tiksotropowe | Zapobiegają opadaniu | Zapobiegają osiadaniu po nadruku | Niezbędne w przypadku drobnych odstępów |
| Stabilizatory | Zapewniają stałą konsystencję | Okres przydatności do spożycia, czas przydatności do użycia | Wymagania dotyczące przechowywania |
Wielkość cząstek ma większe znaczenie, niż większość ludzi sądzi. Drobniejsze proszki, takie jak typ 5 (15–25 mikrometrów), nadają się do mniejszych otworów i mniejszych odstępów, ale ulegają szybszemu utlenianiu i wymagają ściślejszych warunków przechowywania. Grubsze proszki są mniej wymagające, ale mogą nie sprawdzić się w przypadku układów BGA o odstępie 0,3 mm, które obecnie wszyscy montują.
Porada eksperta: W jaki sposób wybór stopu i rodzaj proszku wpływają na możliwość drukowania, zwilżanie, powstawanie pustych przestrzeni oraz niezawodność układów BGA/QFN na liniach SMT o dużej wydajności.
Model SAC305 sprawdza się w większości zastosowań, ale jeśli zajmujesz się produkcją elektroniki samochodowej lub innych urządzeń narażonych na cykle termiczne, warto rozważyć model SAC405 lub alternatywne rozwiązania o niskiej zawartości srebra. Każdy wybór wiąże się z kompromisami między kosztem, zakresem parametrów technologicznych a długoterminową niezawodnością.
Główne rodzaje past lutowniczych do zastosowań w płytkach drukowanych i elementach SMD
Wybór odpowiedniej pasty lutowniczej do linii produkcyjnej należy rozpocząć od zapoznania się z głównymi dostępnymi kategoriami. Każdy rodzaj ma specyficzne właściwości, dzięki którym lepiej nadaje się do określonych zastosowań.
Pasta lutownicza bezołowiowa a pasta lutownicza ołowiowa jest często pierwszą decyzją. W 2026 r. zgodność z unijną dyrektywą RoHS skłoniła większość producentów do wyboru rozwiązań bezołowiowych. SAC305 i podobne stopy cyny, srebra i miedzi dominują na rynku, ponieważ spełniają wymogi przepisów dotyczących ochrony środowiska, zapewniając jednocześnie wysoką niezawodność. Istnieje jednak godny uwagi wyjątek. Wykonawcy z branży lotniczej i obronnej nadal powszechnie stosują pastę lutowniczą zawierającą ołów, ponieważ charakteryzuje się ona niższą temperaturą topnienia i szerszym zakresem parametrów procesowych, a ponadto wyłączenie przewidziane w dyrektywie RoHS obejmuje niektóre zastosowania wojskowe. Jeśli zajmujesz się zaopatrzeniem w firmie elektronicznej, to znajomość rynku docelowego zazwyczaj decyduje o tym, której kategorii produktu potrzebujesz.
Porównanie rodzajów strumienia Sprowadza się to do trzech głównych opcji. Pasta lutownicza typu „no-clean” pozostawia po sobie cienką, w większości nieszkodliwą warstwę, którą można pozostawić bez zmian lub w razie potrzeby wytrzeć. Dzięki temu jest popularna na liniach produkcyjnych o dużej wydajności, gdzie czyszczenie wiąże się z dodatkowym czasem i kosztami. Pasta rozpuszczalna w wodzie wytwarza bardziej agresywny topnik, który naprawdę dobrze oczyszcza, ale po jej zastosowaniu trzeba wyczyścić płytki, w przeciwnym razie pozostałości mogą powodować problemy na dalszych etapach produkcji. Pasty na bazie kalafonii zapewniają doskonałą odporność na utlenianie podczas reflow i dobrze się je usuwa za pomocą rozpuszczalników, choć ten dodatkowy etap wydłuża czas procesu.
Jeśli chodzi konkretnie o prace związane z montażem powierzchniowym (SMD), oto co faktycznie ma znaczenie przy podejmowaniu decyzji o zakupie pasty lutowniczej:
| Rodzaj zastosowania | Zalecane właściwości pasty | Wymagania dotyczące czyszczenia | Uwagi dotyczące procesu |
|——————|———————————–|—————-|—————|
| Elektronika użytkowa | Bez konieczności czyszczenia, bezhalogenowa, typ 4/5 | Opcjonalne czyszczenie | Priorytet szybkiej przepustowości |
| Motoryzacja/przemysł | Wysoce niezawodny stop SAC, ROL0 | Czyszczenie selektywne | Odporność na cykle termiczne ma znaczenie |
| Lotnictwo i obrona | Stop ołowiowy Sn63Pb37 w przypadkach objętych wyłączeniem | Obowiązkowy w przypadku stosowania związków rozpuszczalnych w wodzie | Pomocne jest szersze okno technologiczne |
| Wyska moc/odprowadzanie ciepła | Formuła o niskiej zawartości pęcherzyków, SAC405 | W zależności od napięcia | Zalecana atmosfera azotu |
Wraz ze wzrostem gęstości obwodu coraz większe znaczenie mają możliwość obsługi drobnych odstępów oraz jakość odrywania szablonu. W przypadku układów o odstępach 0,4 mm lub mniejszych zaleca się Proszek typu 5 o dobrej odporności na osiadanie. Zapobiega to rozprzestrzenianiu się pasty między podkładkami po nadruku i powstawaniu wad w postaci mostków.
Na wybór wpływają również czas wiązania i atmosfera podczas procesu reflow. Dłuższy czas wiązania zapewnia większą elastyczność na linii produkcyjnej. Środowisko reflow z azotem poprawia zwilżanie i ogranicza powstawanie pustych przestrzeni, ale wiąże się z dodatkowymi kosztami. Jeśli korzystasz ze starszego sprzętu bez możliwości pracy z N₂, potrzebujesz pasty opracowanej specjalnie do reflowu w powietrzu.
Pro Insight: Praktyczna lista kontrolna dla zespołów ds. zaopatrzenia i produkcji, zawierająca porównanie past lutowniczych bezołowiowych przeznaczonych do zastosowań w smartfonach, półprzewodnikach, motoryzacji, przemyśle wojskowym i lotniczo-kosmicznym.
Szczera odpowiedź na pytanie, jaką pastę lutowniczą do elementów SMD wybrać, zależy tak naprawdę od konkretnego projektu płytki, posiadanego sprzętu oraz wymagań jakościowych. Większość dostawców oferuje zestawy próbek, dzięki czemu można przeprowadzić testy przed złożeniem pełnego zamówienia. Zazwyczaj pozwala to uniknąć późniejszych kłopotów.
Warstwa pasty lutowniczej: grubość, objętość i kontrola drukowania szablonowego
Warstwa pasty lutowniczej to precyzyjnie kontrolowana warstwa, która jest nanoszona na pola lutownicze płytki drukowanej, zanim nastąpi cokolwiek innego. Można to porównać do lukru na torcie – z tą różnicą, że każda porcja musi mieć dokładnie odpowiednią wielkość, w przeciwnym razie cała konstrukcja się rozpadnie. Używany szablon, wraz z jego grubością i układem otworów, decyduje o tym, co ostatecznie znajdzie się na płytce.
Właściwe dobranie objętości pasty to jedna z tych rzeczy, które wydają się proste, ale przysparzają sporo kłopotów. Zbyt duża ilość pasty powoduje tworzenie się mostków między sąsiednimi polami lutowniczymi lub rozpryskiwanie kulek lutowniczych po płytce podczas procesie reflow. Zbyt mała ilość pasty prowadzi do przerw w obwodzie lub słabych połączeń, które później ulegają uszkodzeniu. Sztuczka polega na dopasowaniu objętości nakładanej pasty do rozmiaru pola lutowniczego i obudowy elementu.
Projekt szablonu musi być zgodny z określonymi zasadami wynikającymi z norm IPC. Współczynnik powierzchniowy (powierzchnia otworu podzielona przez powierzchnię ścianek otworu) musi wynosić co najmniej 0,66, aby zapewnić niezawodne uwalnianie pasty. Współczynnik kształtu (szerokość otworu podzielona przez grubość szablonu) powinien wynosić 1,5 lub więcej. Jeśli te parametry zostaną naruszone, pasta po prostu utknie wewnątrz otworów zamiast zostać przeniesiona na płytkę.
Jeśli chodzi o sam proces drukowania, o jego wyniku decyduje kilka kluczowych ustawień. Kąt nachylenia rakli powinien wynosić około 45–60 stopni, a nacisk – od 0,3 do 0,5 kg na centymetr. Prędkość drukowania wynosi zazwyczaj 20–50 mm na sekundę. Prędkość odrywania po zakończeniu skoku drukującego powinna być niska, wynosząc około 0,5–3 mm na sekundę. Szybkie odrywanie powoduje wyciąganie pasty z otworów o małym rozstawie.
Ważne są również warunki otoczenia. Należy utrzymywać w miejscu pracy drukarki temperaturę w zakresie 22–29 stopni Celsjusza oraz wilgotność względną na poziomie 40–60%. Poza tymi zakresami zachowanie pasty staje się nieprzewidywalne.
Z naszego doświadczenia: Rzeczywiste przykłady z produkcji dotyczące ograniczania powstawania kulek lutowniczych, niedoboru lutu, tworzenia się mostków, efektu „tombstoning” oraz powstawania pustych przestrzeni poprzez kontrolę szablonów, pasty lutowniczej oraz profilu lutowania rozpływowego.
Oto coś, co większość ludzi pomija. Częstotliwość czyszczenia szablonów zależy od projektu płytki i rodzaju pasty. Montujesz elementy o małym rozstawie przy użyciu proszku typu 5? Być może będziesz musiał czyścić szablon co 5–10 płytek. Praca o charakterze ogólnym? Wystarczy co 25–50 płytek. Najlepszym rozwiązaniem jest zastosowanie trójwymiarowej kontroli pasty lutowniczej (SPI) w celu pomiaru rzeczywistej objętości nałożonej pasty i dostosowania harmonogramu czyszczenia na podstawie rzeczywistych danych, a nie domysłów.
| Parametr wydruku | Efekt zwiększenia | Efekt zmniejszenia |
|—————–|—————–|——————|
| Grubość szablonu | Większa objętość pasty | Mniejsza objętość pasty |
| Nacisk ściągaczki | Lepsze uwalnianie pasty, większa objętość | Niekompletne uwalnianie |
| Prędkość drukowania | Cieńsza warstwa, większa wydajność | Grubsza warstwa, mniejsza wydajność |
| Częstotliwość czyszczenia | Mniej wad | Więcej kulek lutowniczych, mostków |
Odpowiednia warstwa pasty lutowniczej stanowi podstawę sukcesu całego montażu. Jeśli ten etap zostanie wykonany prawidłowo, wszystkie kolejne etapy będą przebiegać łatwiej.
Jak wybrać odpowiednią pastę lutowniczą do produkcji elektronicznej
Wybór pasty lutowniczej może wydawać się przytłaczający, gdy zmierzasz się z tym po raz pierwszy. Dostawcy proponują różne stopy, arkusze danych są pełne liczb, a linia produkcyjna czeka na decyzję. Spróbujmy to wszystko uporządkować tak, abyś mógł z tych informacji faktycznie skorzystać.
Zacznij od wymagań dotyczących aplikacji. Elektronika użytkowa ma inne wymagania niż branża motoryzacyjna czy lotnicza. Zadaj sobie następujące pytania: W jakim środowisku będzie działać ta płytka? Czy będzie narażona na wahania temperatury, wibracje lub wilgoć? Jakie będą konsekwencje awarii w terenie? Zastosowania wymagające wysokiej niezawodności wymagają ściślejszej kontroli procesów i bardziej wytrzymałych stopów. Urządzenia konsumenckie mogą tolerować większe wahania, ale wymagają opłacalności przy produkcji na dużą skalę.
Gęstość elementów decyduje o wyborze proszku. W przypadku układów BGA i QFN o gęstym rozmieszczeniu, z odstępami 0,3 mm lub mniejszymi, do prawidłowego uwalniania pasty niezbędny jest proszek typu 5 (15–25 mikrometrów). Standardowe elementy o rozstawie 0,4–0,5 mm działają dobrze z proszkiem typu 4. Zastosowanie proszku o niewłaściwej wielkości w stosunku do gęstości płytki powoduje problemy z nadrukiem, których usunięcie zajmie Ci wiele godzin.
Wybór stopu zależy od konfiguracji pieca do lutowania rozpływowego. SAC305 nadaje się do większości zastosowań bezołowiowych w 2026 r., ale jest jedna rzecz: nie każdy piec radzi sobie z tym materiałem w ten sam sposób. Sprawdź maksymalną temperaturę, jaką może osiągnąć Twój piec, oraz czy dysponujesz atmosferą azotową. SAC305 wymaga temperatur szczytowych w zakresie 235–245°C oraz czasu przebywania powyżej temperatury likwidusu wynoszącego 45–75 sekund. Jeśli Twój profil termiczny nie pozwala na stałe osiąganie tych wartości, może być konieczne zastosowanie innego stopu lub modernizacja sprzętu.
Całkowity koszt ma większe znaczenie niż sama cena pasty. Należy wziąć pod uwagę przewidywany wydajność, koszty odpadów wynikające z wad, okres przydatności pasty i wymagania dotyczące przechowywania, czas potrzebny na poprawianie wadliwych połączeń oraz nakład pracy związany z kontrolą jakości. Tańsza pasta o słabej drukowalności w dłuższej perspektywie generuje wyższe koszty z powodu wad i konieczności poprawek.
Pro Insight: Praktyczna lista kontrolna dla zespołów ds. zaopatrzenia i produkcji, zawierająca porównanie past lutowniczych bezołowiowych przeznaczonych do zastosowań w smartfonach, półprzewodnikach, motoryzacji, przemyśle wojskowym i lotniczo-kosmicznym.
| Wymaganie | O co zapytać dostawcę | Metoda badania | Sygnały ostrzegawcze |
|————-|———————|————-|———–|
| Skład stopu | Zawartość metalu w procentach, dopuszczalne wartości zanieczyszczeń | Certyfikat analizy | Odchylenie wykraczające poza ±1% |
| Zakres lepkości | Lepkość przy 10 obr./min i 1 obr./min, wskaźnik tiksotropii | Wiskozymetr rotacyjny | Niespójne odczyty |
| Rodzaj proszku | Wielkość oczek, rozkład wielkości cząstek | Mikroskopia, dyfrakcja laserowa | Cząstki ponadwymiarowe, cząstki towarzyszące |
| Aktywność topnika | Zawartość halogenków, klasyfikacja aktywności | Badania zgodnie z normą IPC-J-STD-004 | Wysoki poziom chlorków |
| Okres przydatności do spożycia | Data ważności, wymagania dotyczące przechowywania | Monitorowanie próbek przechowywanych w lodówce | Krótki okres przydatności, niejasne zasady postępowania |
| Okno procesowe | Zalecany profil, zakres temperatur utrzymywania | Próba ponownego topienia z użyciem termopar | Wąskie okno, wrażliwość na wahania |
| Dane dotyczące niezawodności | Wyniki cykli termicznych, wytrzymałość na ścinanie | Przekrój poprzeczny, próba rozciągania | Brak danych, tylko jedna partia |
Kroki związane z weryfikacją dostawców mają duże znaczenie. Nie należy traktować arkuszy danych jako ostatecznej prawdy. Należy poprosić o arkusze danych technicznych i dokładnie je przeanalizować. Przed podjęciem ostatecznej decyzji należy przeprowadzić niewielkie testy drukowalności. Należy sprawdzić, czy zalecany przez dostawcę profil reflow działa na posiadanym sprzęcie. Powinno się obejrzeć powstałe połączenia pod powiększeniem. Jeśli wymaga tego dane zastosowanie, należy przetestować niezawodność za pomocą cykli termicznych lub testów wytrzymałościowych. Dopiero po wykonaniu wszystkich tych czynności można przejść do produkcji seryjnej.
Zdarzało się, że linie produkcyjne oszczędzały pieniądze, zmieniając dostawcę pasty, by następnie wydać je wszystkie na pokrycie kosztów związanych ze wzrostem liczby poprawek. Najtańsza pasta rzadko jest najtańszym rozwiązaniem w ujęciu ogólnym.
Typowe wady pasty lutowniczej i sposoby ich zapobiegania
Nawet najlepsza pasta lutownicza może zawieść, jeśli coś na wcześniejszym etapie procesu pójdzie nie tak. W produkcji wielkoseryjnej wady zazwyczaj skupiają się wokół kilku powtarzających się problemów. Znajomość ich przyczyn pozwala zaoszczędzić wiele godzin poświęconych na usuwanie usterek i utrzymać wysoki wskaźnik wydajności.
Mostkowanie Sytuacja ta ma miejsce, gdy lut łączy dwa sąsiednie pola lutownicze, które powinny pozostać oddzielone. Zazwyczaj wynika to z nadmiernej ilości pasty lutowniczej, problemów z otworami w szablonie lub osiadania pasty po nadruku. Szczególnie narażone są elementy o małym rozstawie, wynoszącym 0,3 mm lub mniejszym. Zaobserwowaliśmy, że mostkowanie powoduje wzrost wskaźnika wadliwości o 5–101 TP3T na problematycznych liniach produkcyjnych.
Kulki lutownicze są to małe kulki lutu rozrzucone wokół połączenia zamiast pozostawać tam, gdzie powinny. Często pojawiają się one, gdy profil ponownego topienia rośnie zbyt szybko, tworząc miejscowe punkty przegrzania, które powodują rozpryskiwanie pasty. Nieprawidłowy projekt szablonu lub zużyte szablony o chropowatych ściankach również powodują problemy z uwalnianiem pasty.
Tombstoning Zjawisko to występuje, gdy podczas procesie reflow element unosi się na jednym końcu, przez co połączenie przypomina nagrobek. Przyczyną jest zazwyczaj nierównomierna ilość pasty na parze pól lutowniczych. Na jedno pole trafia więcej pasty, topi się ono szybciej i przyciąga element w swoją stronę. Problem pogłębiają niedopasowane rozmiary pól lutowniczych oraz nierównomierne ogrzewanie.
Niewystarczająca ilość lutu i przerwy w obwodzie idą w parze. Zbyt mała ilość pasty na podkładce oznacza, że połączenie nigdy nie uformuje się w pełni. Wskazuje to na problemy ze szablonem, zbyt mały nacisk rakli lub pastę, która wyschła przed drukowaniem.
Opróżnianie powoduje powstawanie ukrytych pęcherzyków gazu wewnątrz połączenia. Chociaż pewne powstawanie pęcherzyków jest nieuniknione, ich nadmierna ilość osłabia wytrzymałość mechaniczną. Pomocne w kontrolowaniu tego zjawiska są atmosfera N₂ podczas lutowania rozpływowego oraz odpowiedni dobór pasty lutowniczej do danego zastosowania.
| Usterka | Prawdopodobna przyczyna | Metoda kontroli | Działania naprawcze |
|——–|————–|——————-|——————-|
| Mostki | Nadmiar pasty, problemy z otworami | Kontrola wizualna AOI | Zmniejszyć objętość, sprawdzić szablon |
| Kulki lutownicze | Szybki wzrost temperatury, zużyty szablon | Badanie mikroskopowe | Powolny profil, wymiana szablonu |
| Efekt „tombstoning” | Nierównomierne nałożenie pasty, niedopasowanie podkładki | AOI | Wyważenie objętości, dostosowanie układu |
| Niewystarczająca ilość lutu | Mała objętość, wyschnięta pasta | SPI, AOI | Sprawdzić szablon, zweryfikować wiek pasty |
| Puste przestrzenie | Atmosfera, pasta | Kontrola rentgenowska | Należy stosować N₂, wybrać pastę o niskiej zawartości pustych przestrzeni |

Z naszego doświadczenia: Rzeczywiste przykłady z produkcji dotyczące ograniczania powstawania kulek lutowniczych, niedoboru lutu, tworzenia się mostków, efektu „tombstoning” oraz powstawania pustych przestrzeni poprzez kontrolę szablonów, pasty lutowniczej oraz profilu lutowania rozpływowego.
Już sam etap drukowania odpowiada za 60–70% wszystkich wad w procesie SMT, dlatego większość działań naprawczych zaczyna się od szablonu i parametrów drukowania. Przeprowadzanie kontroli pasty lutowniczej w 3D pozwala wykryć problemy, zanim rozprzestrzenią się one na kolejne etapy procesu. Gdy w danych z systemu AOI zauważysz skupiska wad, wykorzystaj te informacje przy projektowaniu szablonu i ustawianiu profilu.
Zapobieganie sprowadza się do trzech czynników: spójnego postępowania z pastą lutowniczą, sprawdzonych specyfikacji szablonów oraz profilu reflow dostosowanego do konkretnej płytki i sprzętu. Jeśli te elementy zostaną odpowiednio dopracowane, wskaźnik wadliwości szybko spadnie.
Najlepsze praktyki w zakresie przechowywania, obsługi i kontroli procesów
Pasta lutownicza kosztuje, a jej marnowanie z powodu niewłaściwego przechowywania lub obsługi wygląda dość nieprzyjemnie, gdy spojrzy się na dane liczbowe. Prawidłowe przechowywanie ma bezpośredni wpływ na stabilność lepkości, jakość odrywania szablonu oraz wskaźniki wadliwości na linii produkcyjnej.
Podstawy przechowywania w chłodniach. Nieotwarte opakowania pasty należy przechowywać w lodówce w temperaturze 2–10 stopni Celsjusza natychmiast po dostarczeniu. Zauważyliśmy, że w niektórych zakładach pasta pozostaje na rampie załadunkowej przez wiele godzin przed przeniesieniem do magazynu, a ekspozycja na ciepło skraca okres przydatności do spożycia jeszcze przed otwarciem słoika. W momencie dostawy należy przenieść ją do chłodni i stosować zasadę FIFO (pierwsze weszło, pierwsze wyszło) przy rotacji zapasów. Wszystkie opakowania należy opisać datą odbioru, aby nikt przypadkowo nie sięgnął najpierw po nowszy produkt.
Ważne jest kontrolowane rozgrzewanie. Po wyjęciu pasty z lodówki w celu przygotowania produktu należy pozostawić ją do rozmrożenia w temperaturze pokojowej wynoszącej od 20 do 30 stopni Celsjusza. Trwa to od 2 do 8 godzin, w zależności od wielkości pojemnika. Nie należy przyspieszać tego procesu za pomocą grzejników. Kondensacja tworząca się na zimnej paście powoduje różnego rodzaju problemy po jej wprowadzeniu do drukarki. Przechowuj słoiki w pozycji pionowej, a wkłady z końcówką skierowaną w dół, aby zawartość odpowiednio się osiadła.
Monitorowanie okresu przydatności do spożycia i czasu otwarcia. Pasta przechowywana w lodówce zachowuje świeżość przez 6–12 miesięcy. Po otwarciu opakowania należy ją zużyć w ciągu 12–24 godzin. Nigdy nie wkładaj ponownie otwartej pasty do lodówki. Niektóre placówki oznaczają pojemniki datą otwarcia i terminem utylizacji, co może wydawać się przesadą, ale w rzeczywistości się sprawdza.
Warunki pracy drukarki mają znaczenie. Należy utrzymywać w obszarze produkcyjnym temperaturę w zakresie 22–29 stopni Celsjusza oraz wilgotność względną w zakresie 40–60%. Poza tymi zakresami pasta zachowuje się w nieprzewidywalny sposób. Wahania wilgotności powodują nieregularną lepkość i słabe wypływanie pasty z otworów szablonu.

Lista kontrolna najlepszych praktyk dla kierowników produkcji
- [ ] Po otrzymaniu przesyłki należy sprawdzić, czy temperatura w chłodni wynosi 2–10 °C
- [ ] Stosować zasadę FIFO; przed wydaniem sprawdzić daty ważności
- [ ] Przed otwarciem pojemnika należy odczekać pełny czas rozmrażania (2–8 godzin)
- [ ] Nigdy nie wkładaj ponownie do lodówki otwartej pasty
- [ ] Śledź czas otwarcia; usunąć po 12–24 godzinach
- [ ] Utrzymywać w pomieszczeniu z drukarkami temperaturę w zakresie 22–29°C oraz wilgotność względną w zakresie 40–60%
- [ ] Słoiki należy przechowywać w pozycji pionowej, a wkłady – końcówką skierowaną w dół
- [ ] Rejestrowanie numerów partii w celu zapewnienia identyfikowalności
Proces obsługi pasty lutowniczej
Odbiór -> Magazyn chłodniczy (2–10 °C) -> Ogrzewanie (2–8 godzin, temperatura pokojowa)
-> Drukowanie -> Kontrola jakości -> Powrót do magazynu? (sprawdź zasady dostawcy)
-> Utylizacja
Pasta, która po otwarciu zbyt długo pozostaje w temperaturze pokojowej, zmienia swoją lepkość i traci aktywność. Jeśli dostawca zezwala na kontrolowane ponowne umieszczenie produktu w magazynie, należy odnotować czas od otwarcia i odpowiednio zamknąć opakowanie. W przeciwnym razie należy zaplanować dozowanie tak, aby dostosować je do potrzeb produkcyjnych i zminimalizować ilość odpadów.
Konsekwentne przestrzeganie zasad postępowania bezpośrednio przekłada się na stabilną lepkość, lepsze odrywanie się pasty od szablonu oraz mniej wad drukarskich. Wyniki procesów reflow pozostają spójne, gdy właściwości pasty nie zmieniają się w zależności od płytki lub zmiany roboczej. Oznacza to mniej poprawek, niższe koszty i bardziej przewidywalną wydajność linii SMT.
Pasta lutownicza, piece do lutowania rozpływowego oraz kompleksowa integracja linii SMT
Pasta lutownicza nie działa w izolacji. Jej wydajność jest bezpośrednio powiązana z każdym elementem wyposażenia linii SMT – od drukarki, przez maszynę do montażu, aż po piec do ponownego topienia, w którym faktycznie powstają połączenia.
Gdy systemy te są odpowiednio zsynchronizowane, pasta zachowuje się w przewidywalny sposób, a liczba wad pozostaje na niskim poziomie. Brak synchronizacji powoduje problemy, które wydają się nie mieć związku z pastą, ale wynikają z wzajemnego oddziaływania urządzeń.
Piec do ponownego topienia w centrum uwagi
Piec do lutowania reflowowego wykonuje najtrudniejszą część pracy, a właściwe ustawienie jego profilu termicznego ma większe znaczenie niż prawie wszystko inne. Oto, jak wygląda ten profil:
Parametry profilu reflow dla SAC305 w 2026 r.
| Parametr | Zalecany zakres | Co reguluje |
|———–|——————|——————|
| Szybkość narastania temperatury | 1,0–2,0 °C/s | Szok termiczny, osiadanie pasty |
| Strefa namaczania | 150–190 °C przez 60–90 s | Aktywacja topnika, usuwanie tlenków |
| Czas powyżej temperatury likwidusu | 45–75 sekund powyżej 217 °C | Całkowite stopienie, zwilżenie |
| Temperatura szczytowa | 235–245 °C | Tworzenie się związków międzymetalicznych |
| Szybkość chłodzenia | 2–4 °C/s | Mikrostruktura połączenia, naprężenia |
| Atmosfera | Stężenie N₂ poniżej 2000 ppm O₂ | Jakość zwilżania, powstawanie pustych przestrzeni |
Temperatura (°C)
    245 ────────────────────────── Wartość szczytowa
 │ ╱
    217 ───────────────────────╱    ╲  TAL 45–75 s
 │ ╱── ╲
    190 ─────────────────╱ ╲
         │ ╱── ╲
    150 ──────────╱    Strefa namaczania ╲
 │ ╱─ ╲
      25 ─────╱───────────────────────────────
 0    60    120    180    240    300   Czas (s)
Zdarzało nam się, że na papierze wszystko wyglądało poprawnie, ale w piecu występowały gorące punkty, które zakłócały zwilżanie jednej strony płytki. Ta nierówność objawia się w produkcji w postaci pustych przestrzeni lub zimnych połączeń, a ustalenie przyczyny zajmuje wieki.
Dla producentów realizujących produkcję na dużą skalę, którzy nadal korzystają ze starszego sprzętu, przejście na piece zgodne z normą bez ołowiu stało się sprawą pilną. Wymogi zgodności z dyrektywą RoHS oraz coraz większa gęstość rozmieszczenia elementów sprawiają, że starsze systemy termiczne po prostu nie są w stanie zapewnić wymaganej kontroli. Firmy takie jak Shenzhen Chuxin Electronic Equipment Co., Ltd. specjalizują się w piecach do lutowania rozpływowego z wysoka równomierność termiczna w całej strefie grzewczej, co ułatwia uzyskanie bardziej rygorystycznych profili wymaganych przez model SAC305.
Podsumowując: masa uszczelniająca i piec muszą być do siebie dopasowane. Profilowanie termiczne ma bezpośredni wpływ na zwilżanie, powstawanie pustych przestrzeni, pozostałości oraz naprężenia w elementach. Przy podejmowaniu decyzji zakupowych należy traktować je jako jeden system.
Najczęściej zadawane pytania dotyczące pasty lutowniczej dla nabywców produktów elektronicznych i SMT
Oto najczęściej zadawane mi pytania przez zespoły ds. zaopatrzenia i kierowników produkcji dotyczące pasty lutowniczej stosowanej w produkcji elektronicznej:
Czym jest pasta lutownicza?
Pasta lutownicza to lepka mieszanka drobnego proszku metalowego i topnika, którą nanoszą się na pola lutownicze płytki drukowanej przed umieszczeniem elementów. Po podgrzaniu w piecu do lutowania rozpływowego topi się ona i tworzy połączenia elektryczne oraz mechaniczne, które mocują elementy SMD do płytki.
Jaką rolę pełni pasta lutownicza w technologii SMT?
Pasta tymczasowo utrzymuje elementy na miejscu po ich umieszczeniu, a następnie usuwa warstwy tlenku podczas procesie ponownego topienia i tworzy wiązanie metalurgiczne między wyprowadzeniami elementów a polami lutowniczymi płytki drukowanej. Bez niej montaż powierzchniowy nie byłby możliwy.
Jakiej pasty lutowniczej należy używać do montażu SMD?
W większości zastosowań w 2026 r. dobrze sprawdza się bezołowiowa pasta SAC305 z proszkiem typu 4 lub typu 5. W przypadku elementów o małym rozstawie, wynoszącym 0,3 mm lub mniej, należy wybrać proszek typu 5. Należy stosować topnik bezpłukowy, chyba że proces wymaga użycia topnika rozpuszczalnego w wodzie ze względu na konkretne wymagania dotyczące niezawodności.
Jaką pastę lutowniczą kupić?
Dopasuj pastę do gęstości płytki, sprzętu do lutowania rozpływowego oraz wymagań dotyczących niezawodności. W elektronice użytkowej zazwyczaj stosuje się pastę typu 4/5 niewymagającą czyszczenia. Branża motoryzacyjna i lotnicza mają bardziej rygorystyczne wymagania, które mogą wymagać preparatów o niskiej zawartości pęcherzyków powietrza lub konkretnych odmian stopów. Większość dostawców past oferuje zestawy próbek, dzięki czemu można przeprowadzić testy drukowalności przed złożeniem pełnego zamówienia.
Wnioski ekspertów: Dobór pasty lutowniczej zapewniającej niezawodną produkcję SMT
Wybór pasty lutowniczej nie jest zwykłym zakupem materiału eksploatacyjnego. Jest to decyzja procesowa, która łączy w sobie projekt płytki drukowanej, możliwości sprzętowe oraz cele jakościowe.
Oto, co naprawdę ma znaczenie, gdy jesteś gotowy, by pójść dalej:
Lista kontrolna działań dla zespołów produkcyjnych:
- Najpierw określ wymagania dotyczące niezawodności produktu
- Dopasuj stop, aktywność topnika i rodzaj proszku do danego zastosowania
- Zweryfikuj okna czasowe drukowania i ponownego topienia poprzez rzeczywiste testy sprzętowe
- Wprowadź kontrole SPI, AOI i rentgenowskie, aby wcześnie wykrywać wady
- Śledź dane dotyczące usterek i wykorzystuj je w systemach sterowania procesami
Dla producentów, którzy w 2026 roku zamierzają przejść na bezołowiową, zautomatyzowaną produkcję SMT o dużej gęstości, zalecenie jest proste. Należy wspólnie oceniać pastę lutowniczą, sprzęt, systemy kontroli procesów oraz wsparcie dostawców, a nie rozpatrywać te elementy osobno. Wysokiej jakości pasta lutownicza w połączeniu z odpowiednio konserwowanym sprzętem i rygorystycznymi systemami kontroli procesów konsekwentnie zapewnia lepsze wyniki niż tania pasta, której stosowanie wiąże się z kosztownymi poprawkami.
Zacznij od określenia wymagań, zweryfikuj swoje wybory i monitoruj wyniki.